ຜະລິດຕະພັນ
0.05mm Stainless Steel Spring Strip

0.05mm Stainless Steel Spring Strip

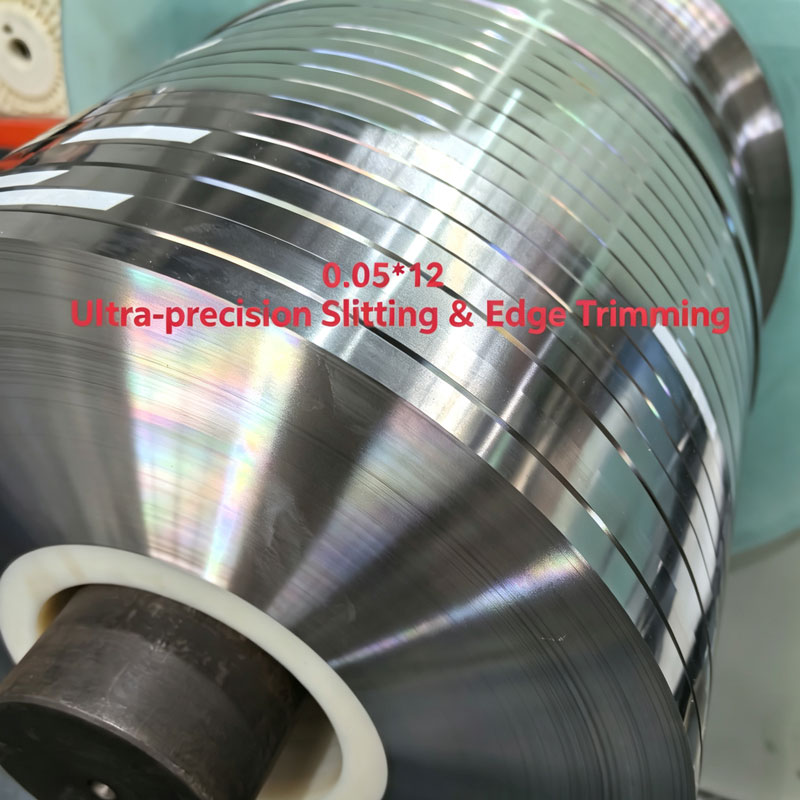
ແຖບພາກຮຽນ spring ສະແຕນເລດ 0.05 ມມຈາກ Qihong ຖືກມ້ວນເຖິງ 0.050 ມມ nominal ກັບແຖບ ± 0.002 ມມ, slit 2 ຫາ 300 ມມກ້ວາງໃນ temper 1/4H ຫາ H ສໍາລັບຕິດຕໍ່ພົວພັນ, shims ແລະສະໃບໄມ້ແປຮູບ. ຜູ້ຜະລິດ Ningbo tempers, slits ແລະລາຍງານຄວາມແຂງຢູ່ໃນທຸກ coil.

    ຮູບແຕ້ມເວົ້າວ່າ 0.05 ມມແລະກົດບໍ່ເຫັນດີ. ໃນເຄື່ອງວັດແທກນີ້ຕົວເລກນາມສະກຸນແມ່ນເປັນແຖບແທນທີ່ຈະເປັນຄວາມຈິງ: ຄວາມທົນທານແມ່ນສອງສາມສ່ວນຮ້ອຍຂອງສ່ວນ, burr ສາມາດເປັນສ່ວນສິບຂອງມັນ, ແລະ winding ຂອງ coil ຂອງຕົນເອງເຮັດໃຫ້ curvature ດ້ານເປັນ mis-feed ສອງແມັດເຂົ້າໄປໃນໄລຍະການ.ແຖບສະແຕນເລດ 0.05 ມມຈາກ Qihong ແມ່ນ rolled, tempered ແລະ slit ໃນ Ningbo, ຈີນຕໍ່ກັບແຖບ micron ໄດ້ລະບຸໄວ້ແທນທີ່ຈະເປັນສົນທິສັນຍາໂຮງງານ, ສະນັ້ນພາກສ່ວນໄດ້ຖືກອອກແບບປະມານຕົວເລກທີ່ທ່ານສາມາດວັດແທກໄດ້ເມື່ອມາຮອດ.

    50 µmພາກສ່ວນນາມ ±2 µmແຖບວັດແທກ, ຕົກລົງຕໍ່ຄໍາສັ່ງ 119 g/mຢູ່ທີ່ຄວາມກວ້າງ 300 ມມ

    ເປັນຫຍັງ 0.05 ມມ

    ຊ່ວງອຸນຫະພູມຂອງພາກຮຽນ spring ໃນສາຍນີ້ເລີ່ມຕົ້ນຢູ່ທີ່ 0.05 ມມແລະແລ່ນໄປ 3.0 ມມ, ໃນຂະນະທີ່ໄລຍະ foil ແລ່ນຈາກ 0.01 ຫາ 0.30 ມມແລະກວມເອົາເຄື່ອງວັດແທກດຽວກັນຈາກທິດທາງອື່ນ. ດັ່ງນັ້ນ, ນີ້ແມ່ນ seam: ພາກສ່ວນທີ່ບາງທີ່ສຸດຍັງຈັດການເປັນເສັ້ນດ່າງ, ແລະຈຸດທີ່ຮູບແບບຄວາມລົ້ມເຫຼວຢຸດເຊົາການເປັນໂລຫະແລະເລີ່ມຕົ້ນເປັນມິຕິ.

    1. Gauge ແມ່ນແຖບ, ບໍ່ແມ່ນຕົວເລກ.ຢູ່ທີ່ 0.050 ມມ a ± 0.002 ມມ window ຫມາຍຄວາມວ່າພາກສ່ວນເຄື່ອນຍ້າຍໂດຍ 4% ຈາກ coil ກັບ coil. ກົດທີ່ຕັ້ງຢູ່ເທິງຕ່ໍາຂອງແຖບນັ້ນແລະປ້ອນຈາກດ້ານສູງປ່ຽນຄວາມສູງປິດຂອງມັນຫຼາຍກວ່າເຄື່ອງມືທີ່ກ້າວຫນ້າທີ່ສຸດທົນທານຕໍ່.
    2. ເມັດພືດກາຍເປັນສ່ວນຫນຶ່ງ.ໃນຂະຫນາດເມັດ ASTM 8 ເມັດພືດສະເລ່ຍແມ່ນປະມານ 22 µm, ໃກ້ກັບຄວາມຫນາເຄິ່ງຫນຶ່ງ. ພາກສ່ວນແມ່ນມີພຽງແຕ່ສອງຫຼືສາມເມັດເລິກ, ສະນັ້ນການກະແຈກກະຈາຍລະຫວ່າງຄວາມຮ້ອນແມ່ນໂລຫະແທນທີ່ຈະເປັນຄວາມຜິດຂອງການມ້ວນ, ແລະບໍ່ມີຈໍານວນຂອງການຄວບຄຸມວັດຈະເອົາມັນອອກ.
    3. burr ແຂ່ງຂັນກັບຄວາມຫນາ.ຫ້າໄມໂຄແມັດແມ່ນເບິ່ງບໍ່ເຫັນໃນ 0.30 ມມແລະເປັນ 10% ຂອງສ່ວນຢູ່ທີ່ນີ້, ນັ້ນແມ່ນເຫດຜົນທີ່ວ່າສະພາບຂອບຖືກຈັດລໍາດັບເປັນຕົວເລກໃນເຄື່ອງວັດແທກນີ້ແລະປ່ອຍໃຫ້ເປັນສົນທິສັນຍາກ່ຽວກັບແຖບທີ່ຫນັກກວ່າ.
    4. ຊຸດ Coil ແມ່ນເຮັດໂດຍການ winding, ບໍ່ແມ່ນໂດຍການມ້ວນ.ພາກສ່ວນບາງໆໃຊ້ເວລາເປັນ curvature ຖາວອນຈາກຄວາມກົດດັນຂອງຕົນເອງກ່ຽວກັບ recoiler, ແລະເສັ້ນຜ່າສູນກາງຂອງ coil ຕັດສິນໃຈຫຼາຍປານໃດ.
    5. ມະຫາຊົນແມ່ນຕ່ໍາ, ຄວາມຍາວແມ່ນຍາວ.ມີຄວາມກວ້າງ 300 ມມ, ແຖບມີນໍ້າໜັກປະມານ 119 ກຣາມຕໍ່ແມັດ, ສະນັ້ນ ເສັ້ນລວດ 100 ກິໂລກຣາມ ຈະແລ່ນໄດ້ເຖິງ 840 ແມັດ. ດີສໍາລັບການຜະລິດທີ່ບໍ່ມີການຂັດຂວາງ, unforgiving ຖ້າສິບແມັດທໍາອິດແມ່ນຜິດພາດ.

    ບໍ່ມີຂໍ້ບົກພ່ອງໃນວັດສະດຸ. ມັນແມ່ນຟີຊິກຂອງພາກ 50 µm, ແລະມັນແມ່ນຍ້ອນຫຍັງແຖບສະແຕນເລດ 0.05 ມມຕ້ອງໄດ້ຮັບການກໍານົດໂດຍແຖບວັດ, ຄວາມສູງ burr ແລະ coil ສ້າງຮ່ວມກັນແທນທີ່ຈະເປັນຊື່ຊັ້ນຮຽນພຽງແຕ່.

    ຄະນິດສາດຄວາມທົນທານ

    ຄວາມທົນທານ ± 0.01 ມມແມ່ນບໍ່ໂດດເດັ່ນໃນແຖບ 0.5 ມມແລະເປັນໄປບໍ່ໄດ້ທີ່ນີ້: ມັນຈະເປັນ 20% ຂອງສ່ວນ. ຄວາມທົນທານພຽງແຕ່ຫມາຍຄວາມວ່າບາງສິ່ງບາງຢ່າງເປັນສ່ວນແບ່ງຂອງນາມ, ແລະສ່ວນແບ່ງນັ້ນແມ່ນສິ່ງທີ່ກໍານົດລາຄາຂອງເຄື່ອງວັດແທກນີ້.

    ເຄື່ອງວັດແທກຊື່ ແຖບປົກກະຕິ ສ່ວນແບ່ງ
    0.50 ມມ ±0.010 ມມ 2.0%
    0.20 ມມ ±0.005ມມ 2.5%
    0.10 ມມ ± 0.003 ມມ 3.0%
    0.05 ມມ ±0.002ມມ 4.0%
    1. ມົງກຸດ.ໂຮງສີອອກຈາກສູນກາງໜັກກວ່າຂອບເລັກນ້ອຍ. ກ່ຽວກັບແຖບຫນັກທີ່ເປັນຄໍາຖາມ flatness; ໃນທີ່ນີ້ມັນເປັນຄໍາຖາມທີ່ວັດແທກ, ເພາະວ່າຄວາມແຕກຕ່າງລະຫວ່າງສູນກາງແລະຂອບສາມາດເຂົ້າຫາແຖບຄວາມທົນທານທັງຫມົດ.
    2. ຂອບຫຼຸດລົງຫຼັງຈາກ slitting.ຕັດຕັດຫຼາຍກວ່າການຕັດ, ແລະເຄິ່ງມີລີແມັດສຸດທ້າຍໃນແຕ່ລະຂອບສາມາດບາງໆ. ມັນສຳຄັນກັບຄວາມກວ້າງ 2 ຫາ 10 ມມ ທີ່ຂອບເປັນສ່ວນແບ່ງຂອງໃບໜ້າ.
    3. ມ້ວນ eccentricity.ສະ​ແດງ​ໃຫ້​ເຫັນ​ເຖິງ​ເປັນ​ຄື້ນ​ເປັນ​ໄລ​ຍະ​ໃນ​ຄວາມ​ຫນາ​ຕາມ​ການ​ມ້ວນ​, ມີ​ໄລ​ຍະ​ເວ​ລາ​ເທົ່າ​ກັບ​ວົງ​ມົນ​ມ້ວນ​ເຮັດ​ວຽກ​. ການອ່ານໄມໂຄມິເຕີທີ່ຖ່າຍຢູ່ຈຸດຫນຶ່ງຈະພາດມັນທັງຫມົດ.
    4. ການວັດແທກຕົວມັນເອງ.ໄມໂຄມິເຕີມືທີ່ມີກົ້ນຮາບພຽງຈະບີບອັດເສັ້ນບາງໆເລັກນ້ອຍ ແລະອ່ານໜ້ອຍລົງ; ເຄື່ອງວັດແທກນໍ້າໜັກຕາຍ ຫຼື ບໍ່ຕິດຕໍ່. ຖາມເຄື່ອງມືໃດທີ່ຕົວເລກໃບຢັ້ງຢືນມາຈາກກ່ອນທີ່ຈະປຽບທຽບສອງຜູ້ສະຫນອງ.
    ຂຽນຄວາມທົນທານເປັນແຖບບວກກັບວິທີການວັດແທກ, ສໍາລັບການຍົກຕົວຢ່າງ "0.050 ມມ±0.002 ມມ, ວັດແທກຄວາມກວ້າງກາງໂດຍເຄື່ອງວັດທີ່ບໍ່ມີການຕິດຕໍ່". "0.05 ມມ" ເປົ່າໃນຄໍາສັ່ງຊື້ຈະໄດ້ຮັບການຕອບສະຫນອງໂດຍຜູ້ສະຫນອງໃນທຸກວິທີທີ່ເຫມາະສົມກັບພວກເຂົາ, ແລະການໂຕ້ຖຽງຫຼັງຈາກນັ້ນແມ່ນກ່ຽວກັບການຕີຄວາມ, ບໍ່ແມ່ນຄຸນນະພາບ.

    ການຖື 4% ໃນ 50 µm ແມ່ນບັນຫາການຄວບຄຸມການມ້ວນແລະຄວາມເຄັ່ງຕຶງແທນທີ່ຈະເປັນບັນຫາການກວດກາ, ຊຶ່ງເປັນເຫດຜົນ.ແຖບສະແຕນເລດ 0.05 ມມໄດ້ຖືກອ້າງອີງດ້ວຍແຖບທີ່ຕິດກັບເຄື່ອງວັດແທກແລະຢືນຢັນຕໍ່ coil ແທນທີ່ຈະຖືກສັນຍາເປັນຕົວເລກຂອງລາຍການ.

    ຄວາມແຂງຢູ່ທີ່ວັດ

    ຄວາມແຂງກະດ້າງຖືກອ້າງອີງເປັນຕົວເລກດຽວ. ຢູ່ທີ່ 0.05 ມມ, ມັນເປັນການຕັດສິນໃຈທາງວັດແທກທໍາອິດ, ເພາະວ່າການຫຍໍ້ຫນ້າຕ້ອງເຫມາະພາຍໃນພາກສ່ວນກ່ອນທີ່ຈະອ່ານຫມາຍຄວາມວ່າຫຍັງ.

    1. Load ປ່ຽນແປງຄໍາຕອບ.ຢູ່ທີ່ HV 550 a 0.1 kgf indent ແມ່ນປະມານ 18 µm ໃນທົ່ວແລະປະມານ 6 µm ເລິກ, ເປັນແປດຂອງພາກສ່ວນ, ເຊິ່ງ ASTM E384 ຍອມຮັບເພາະວ່າຄວາມຫນາເກີນ 1.5 ເທົ່າຂອງເສັ້ນຂວາງ. ວັດສະດຸດຽວກັນທີ່ທົດສອບຢູ່ທີ່ 1 kgf ຕ້ອງການເສັ້ນຂວາງຂອງ 58 µm ແລະດັ່ງນັ້ນ 87 µm ຂອງພາກ, ດັ່ງນັ້ນການທົດສອບແມ່ນບໍ່ຖືກຕ້ອງຢູ່ທີ່ນີ້ໃດກໍ່ຕາມເຄື່ອງມືພິມ.
    2. ອ້າງເຖິງການໂຫຼດດ້ວຍຄ່າ.HV 550 ຢູ່ HV0.1 ແລະ HV 550 ຢູ່ HV1 ແມ່ນການຮຽກຮ້ອງທີ່ແຕກຕ່າງກັນກ່ຽວກັບ coil ດຽວກັນ. ໃບຢັ້ງຢືນທີ່ບໍ່ມີການໂຫຼດແມ່ນບໍ່ສາມາດປຽບທຽບກັບສິ່ງໃດ.
    3. Tensile ແລ່ນຢູ່ໃນພາກເຕັມ.ບໍ່ມີຕົວຢ່າງເຄື່ອງຈັກສາມາດເຮັດໄດ້ຈາກ 50 µm, ສະນັ້ນການທົດສອບແມ່ນແຖບ tensile ໃນຄວາມກວ້າງທີ່ສະຫນອງ, ແລະຜົນໄດ້ຮັບແມ່ນຂຶ້ນກັບຄວາມກວ້າງຂອງຕົວຢ່າງແລະການສອດຄ່ອງຈັບ. ຂໍຄວາມກວ້າງທີ່ໃຊ້.
    4. ກວດເບິ່ງຄວາມກວ້າງ, ບໍ່ພຽງແຕ່ຕາມມັນ.ການຫມູນວຽນ ແລະ ລົມຮ້ອນ ທັງສອງປະໄວ້ແຄມ ແລະ ກາງຫ່າງກັນເລັກນ້ອຍ. ສາມອ່ານ, ສອງຂອບແລະກາງ, ບອກເຈົ້າຫຼາຍກວ່າຕົວເລກດຽວຢູ່ໃນສູນກາງ.
    5. ຄາດຫວັງວ່າການກະແຈກກະຈາຍກວ້າງກວ່າໃນແຖບຫນັກ.ສອງຫຼືສາມເມັດໂດຍຜ່ານພາກສ່ວນຫມາຍຄວາມວ່າການຫຍໍ້ຫນ້າສາມາດລົງຈອດຢູ່ໃນຂອບເຂດເມັດພືດຫຼືພາຍໃນເມັດຫນຶ່ງ, ແລະການແຜ່ກະຈາຍລະຫວ່າງການອ່ານແມ່ນພຶດຕິກໍາທີ່ແທ້ຈິງແທນທີ່ຈະເປັນຄວາມຜິດພາດຂອງຜູ້ປະຕິບັດ.

    ການແກ້ໄຂການປະຕິບັດແມ່ນເສັ້ນຄໍາສັ່ງຊື້ທີ່ຕັ້ງຊື່ວິທີການ: ຄວາມແຂງໃນ HV ກັບການໂຫຼດໄດ້ລະບຸໄວ້, ທົດສອບຢູ່ໃນສາມຕໍາແຫນ່ງໃນທົ່ວ width, ລາຍງານຕໍ່ coil. ຫັນແຖບສະແຕນເລດ 0.05 ມມເຂົ້າໄປໃນອຸປະກອນການກວດກາທີ່ເຂົ້າມາຂອງທ່ານສາມາດປະຕິເສດໄດ້, ເຊິ່ງເປັນປະເພດສະເພາະທີ່ມີມູນຄ່າການຂຽນ.

    ແຜ່ນສະເພາະ

    ຕົວເລກຂ້າງລຸ່ມນີ້ແມ່ນປ່ອງຢ້ຽມເຮັດວຽກສໍາລັບເຄື່ອງວັດແທກນີ້. ສິ່ງໃດແດ່ທີ່ຢູ່ນອກພວກມັນແມ່ນອ້າງອີງເປັນສ່ວນບຸກຄົນແທນທີ່ຈະຖືກສັນຍາຈາກຕາຕະລາງ.

    ລາຍການ ຂໍ້ມູນຈໍາເພາະ
    ເຄື່ອງວັດແທກຊື່ 0.05 ມມ (0.050 ມມ); 0.05 ຫາ 3.0 mm ມີຢູ່ໃນຊຸດດຽວກັນ
    ຄວາມທົນທານຕໍ່ຄວາມຫນາ ± 0.002 ມມ ປົກກະຕິຢູ່ໃນເຄື່ອງວັດແທກນີ້, ແຖບຕົກລົງຕໍ່ຄໍາສັ່ງ
    ກວ້າງ 2 ຫາ 300 ມມ; ແຄບ ຫຼືກວ້າງກວ່າໂດຍການຕົກລົງ
    ຊັ້ນຮຽນ 201, 301, 304, 316L, 631, 430
    ອາລົມ Annealed, 1/4H, 1/2H, 3/4H, H
    ບົດລາຍງານຄວາມແຂງ HV ຢູ່ທີ່ການໂຫຼດທີ່ລະບຸໄວ້ (HV0.1 ຫຼື HV0.2), ສາມຕໍາແຫນ່ງໃນທົ່ວ width
    ຄວາມແຮງ tensile 1100 ຫາ 2100 MPa ທົ່ວ tempers ແຂງ, ຢືນຢັນຕໍ່ຊັ້ນຮຽນແລະ temper
    ຮາບພຽງ 0.03 ມມ/ມມ ຫຼື ດີກວ່າໃນທໍ່ມ້ວນສໍາເລັດຮູບ
    ດ້ານ 2B, BA, brushed, polished; oiled ຫຼືແຫ້ງຕາມທີ່ລະບຸໄວ້
    ຂອບ ຕັດ, ຂອບຮອບ, ຫຼືຖືກຕັດອອກຕາມຄວາມສູງຂອງ burr ທີ່ລະບຸໄວ້
    ແບບຟອມການຈັດສົ່ງ Coil, oscillate-wound spool, ຕັດຄວາມຍາວ
    ນ້ຳໜັກຂອງທໍ່ ກໍານົດຄວາມອາດສາມາດ decoiler ຂອງທ່ານ; ປະມານ 840 m ຕໍ່ 100 kg ຢູ່ 300 ມມ
    ມາດຕະຖານ ASTM, AISI, GB, JIS, DIN, BS, EN; ໃບຢັ້ງຢືນໂຮງງານຕໍ່ batch
    ການຢັ້ງຢືນ ລະບົບຄຸນະພາບ ISO 9001, SGS; ເອກະສານ RoHS ຕາມການຮ້ອງຂໍ
    ຄໍາສັ່ງຕໍາ່ສຸດທີ່ ມາດຕະຖານ 100 ກິໂລ; ຄວາມຍາວທົດລອງ 5 ຫາ 20 ກິໂລສໍາລັບຄຸນສົມບັດເຄື່ອງມື
    ສາມສາຍເຮັດວຽກສ່ວນໃຫຍ່ກ່ຽວກັບການສອບຖາມ: ແຖບວັດແທກດ້ວຍວິທີການວັດແທກຂອງມັນ, ຄວາມສູງຂອງ burr ທີ່ເຈົ້າສາມາດຢູ່ໄດ້, ແລະນ້ໍາຫນັກຂອງທໍ່ decoiler ຂອງທ່ານສາມາດປະຕິບັດໄດ້. ທຸກສິ່ງທຸກຢ່າງອື່ນສາມາດປັບໄດ້ຫຼັງຈາກ coil ທໍາອິດ; ສາມຄົນເຫຼົ່ານັ້ນຕັດສິນໃຈວ່າທໍ່ທໍາອິດແລ່ນທັງຫມົດ.

    ຄວາມກວ້າງແມ່ນຕົກເປັນມູນຄ່າເບິ່ງທີສອງກ່ອນທີ່ຮູບແຕ້ມຈະຖືກແຊ່ແຂງ. ຮູຂຸມຂົນທີ່ແຄບກວ່າ, ສ່ວນແບ່ງຂອງໃບຫນ້າທີ່ໃຫຍ່ຂຶ້ນໂດຍແຂບຕັດ: ໃນສ່ວນກວ້າງ 2 ມມ, ເຄິ່ງຫນຶ່ງຂອງໃບຫນ້າສາມາດຖືກກະທົບກັບຂອບ, ເຊິ່ງເຮັດໃຫ້ໂລຫະພໍ່ແມ່ມີຫນ້ອຍຫຼາຍເພື່ອປະຕິບັດການໂຫຼດ. ນັ້ນແມ່ນການຕັດສິນໃຈອອກແບບແທນທີ່ຈະເປັນການຊື້. ສົ່ງຂະຫນາດເປົ່າສໍາເລັດຮູບດ້ວຍການສອບຖາມດັ່ງນັ້ນແຖບສະແຕນເລດ 0.05 ມມຖືກອ້າງເຖິງຄວາມກວ້າງທີ່ເຄື່ອງມືຕົວຈິງຕ້ອງການ.

    ຂອບແລະ Burr

    burr ແມ່ນຄວາມສູງ, ແລະໃນແຖບບາງໆຄວາມສູງແມ່ນເປັນເປີເຊັນ. ຫ້າໄມໂຄແມັດໃນ 0.30 ມມແມ່ນ 1.7% ຂອງພາກສ່ວນແລະຫາຍໄປໃນຊ່ອງຜ່ານ deburring; ຫ້າໄມໂຄແມັດຢູ່ທີ່ນີ້ແມ່ນ 10%, ແລະມັນກາຍເປັນສິ່ງທີ່ສູງທີ່ສຸດໃນສ່ວນ.

    1. ແຂບແມ່ນຄ່າເລີ່ມຕົ້ນແລະລາຄາຖືກທີ່ສຸດ. ມັນປະຕິບັດຂອບມ້ວນຢູ່ດ້ານຫນຶ່ງແລະ burr ອີກດ້ານຫນຶ່ງ, ແລະດ້ານ burr ຄວນຖືກຕັ້ງຊື່ຢູ່ໃນຮູບແຕ້ມເພື່ອໃຫ້ເຄື່ອງມືສາມາດເອົາມັນເຂົ້າໄປໃນໂຄ້ງຫຼືຫ່າງຈາກການຕິດຕໍ່ທີ່ເລື່ອນໄດ້.
    2. ຂອບຮອບເອົາມຸມແຫຼມໂດຍການໂກນຫຼືມ້ວນ. ມັນເສຍຄ່າຜ່ານ, ປົກປ້ອງຜູ້ປະຕິບັດການແລະເສຍຊີວິດ, ແລະເປັນທາງເລືອກປົກກະຕິສໍາລັບພາກສ່ວນທີ່ຈັດການເປັນຈໍານວນຫຼາຍຫຼືປ້ອນຜ່ານທາງລົດໄຟຄູ່ມື.
    3. Deburred ໃນລະດັບຄວາມສູງທີ່ລະບຸໄວ້ເປັນລຸ້ນດຽວທີ່ສາມາດກວດກາໄດ້. "Deburred" ຢ່າງດຽວຫມາຍຄວາມວ່າສິ່ງທີ່ແຕກຕ່າງກັນໃນຮ້ານທີ່ແຕກຕ່າງກັນ; "burr ພາຍໃຕ້ 3 µm ວັດແທກຢູ່ທີ່ 200x" ແມ່ນເງື່ອນໄຂ.
    4. ແຂບລົງຈາກການຕັດຜົມເຮັດໃຫ້ບາງສ່ວນນອກຂອງມີລີແມັດ. ໃນແຖບກວ້າງ 2 ມມເຊິ່ງເປັນສ່ວນສີ່ຂອງໃບຫນ້າ, ແລະມັນສະແດງໃຫ້ເຫັນຕໍ່ມາເປັນເຂດອ່ອນທີ່ຈະບໍ່ຖືງໍ.
    5. ເຄື່ອງຫມາຍການຈັດການແມ່ນ burr ອື່ນໆ.ຮອຍຂີດຂ່ວນໃນທົ່ວ 50 µm ແມ່ນຮອຍຂີດຂ່ວນ, ແລະຮອຍຂີດຂ່ວນໃນພາກຮຽນ spring ແມ່ນຕົ້ນກໍາເນີດຂອງຄວາມເມື່ອຍລ້າ. ຖົງມືແບບ interleaved winding ແລະ decoiler ມີຄວາມສໍາຄັນຫຼາຍກ່ຽວກັບເຄື່ອງວັດນີ້ກ່ວາເຄື່ອງອື່ນໆໃນລະດັບ.

    ເງື່ອນໄຂຂອງຂອບແມ່ນຕົວແປລາຄາຖືກທີ່ສຸດທີ່ຈະປ່ຽນແປງແລະລາຄາແພງທີ່ສຸດທີ່ຈະຄົ້ນພົບຊ້າ, ເພາະວ່າບັນຫາ burr ມັກຈະພົບເຫັນໂດຍການກົດຂອງລູກຄ້າແທນທີ່ຈະເປັນສາຍ slitting. ການຕັ້ງຊື່ຂອບແລະຄວາມສູງຂອງ burr ໃນຄໍາສັ່ງແມ່ນສິ່ງທີ່ຮັກສາແຖບສະແຕນເລດ 0.05 ມມຈາກການເປັນວັດສະດຸທີ່ພຽງແຕ່ເຮັດວຽກຢູ່ໃນຕົວຢ່າງຂອງຜູ້ສະຫນອງຂອງຕົນເອງ.

    Coil Build

    ແຖບບາງໆຈື່ໄດ້ວ່າມັນບາດແຜແນວໃດ. ຄວາມເຄັ່ງຕຶງໃນເຄື່ອງຮັບສາຍ, ເສັ້ນຜ່າສູນກາງຫຼັກ ແລະວິທີການວາງຊ້ອນກັນ ລ້ວນແຕ່ເຮັດໃຫ້ຮູບຮ່າງຢູ່ໃນທໍ່ມ້ວນທີ່ກົດໄດ້ສືບທອດ, ແລະຢູ່ທີ່ 50 µm ຮູບຮ່າງນັ້ນມີອິດທິພົນເທົ່າກັບອາລົມ.

    1. ຊຸດມ້ວນແມ່ນຄັນທະນູຕາມລວງຍາວທີ່ປະກົດຂຶ້ນເມື່ອເສັ້ນດ່າງບໍ່ຖືກບາດແຜ. ມັນມາຈາກຄວາມກົດດັນຂອງ winding ແລະຈາກເສັ້ນຜ່າກາງຂອງແກນ, ແລະມັນຖືກຫຼຸດລົງໂດຍແກນຂະຫນາດໃຫຍ່ແລະຄວາມກົດດັນຕ່ໍາແທນທີ່ຈະເປັນລະດັບຫຼັງຈາກນັ້ນ, ເນື່ອງຈາກວ່າການວາງລະດັບໃນເຄື່ອງວັດແທກນີ້ຈະມີລາຄາຖືກກວ່າຄວາມແຂງ.
    2. ໄມ້ກາງແຂນເປັນ curvature widthwise, ໂດຍປົກກະຕິແມ່ນ inherited ຈາກໂຮງງານແລະຂະຫຍາຍໂດຍການ slitting. ມັນສະແດງໃຫ້ເຫັນເປັນສ່ວນຫນຶ່ງທີ່ໂງ່ນຫີນເທິງແຜ່ນຮາບພຽງແລະເປັນສະຖານທີ່ເປົ່າທີ່ບໍ່ສອດຄ່ອງກັນຢູ່ໃນຕາຍ.
    3. ກ້ອງສ່ອງທາງໄກເກີດຂຶ້ນໃນເວລາທີ່ laps ເລື່ອນໄປຂ້າງຄຽງໃນລະຫວ່າງການ winding. Interleaving ຫຼື edge guidance ປ້ອງກັນບໍ່ໃຫ້ມັນ; ບໍ່ມີຫຍັງແກ້ໄຂໄດ້ເມື່ອມັນເກີດຂຶ້ນໃນການຂົນສົ່ງ.
    4. Oscillate windingວາງແຖບກັບໄປມາທົ່ວ spool ກວ້າງ, ເຊິ່ງເອົາມ້ວນທີ່ຕັ້ງໄວ້ເກືອບທັງຫມົດແລະເຮັດໃຫ້ໄລຍະຍາວສືບຕໍ່ໂດຍບໍ່ມີການປ່ຽນແປງຂອງ coil. ມັນເປັນຮູບແບບການຈັດສົ່ງປົກກະຕິສໍາລັບຄວາມກວ້າງແຄບແລະຄວາມຍາວຍາວ.
    5. ນ້ໍາຫນັກຂອງທໍ່ແມ່ນການຕັດສິນໃຈໃນການຈັດການ.ທໍ່ 100 ກິໂລທີ່ວັດແທກນີ້ແມ່ນຫຼາຍກວ່າ 800 ມຂອງວັດສະດຸ: ການປ່ຽນທໍ່ຫນ້ອຍລົງແລະການແລ່ນທີ່ບໍ່ມີການຂັດຂວາງ, ແຕ່ນ້ໍາຫນັກຫຼາຍທີ່ຈະຍົກແລະການສູນເສຍຫຼາຍຖ້າແຂບໄດ້ຮັບຄວາມເສຍຫາຍໃນເວລາຂົນສົ່ງ.
    6. ການຫຸ້ມຫໍ່ແມ່ນສ່ວນຫນຶ່ງຂອງຂໍ້ກໍານົດ.ກະດາດປ້ອງກັນຄວາມຊຸ່ມຊື້ນ, interleaving ແລະ pallet fumigated ປົກປ້ອງຂອບທີ່ເຄື່ອງຫມາຍສາຍດຽວສາມາດທໍາລາຍໄດ້.

    ການລະບຸການກໍ່ສ້າງ coil ບໍ່ແມ່ນລາຍລະອຽດສໍາລັບພະນັກງານຂົນສົ່ງ; ມັນແມ່ນຂັ້ນຕອນສຸດທ້າຍຂອງຂະບວນການທີ່ຕັດສິນໃຈວ່າວັດສະດຸມາຮອດແປພຽງພໍທີ່ຈະໃຫ້ອາຫານ. ມ້ວນ, ລະບາຍຄວາມຮ້ອນແລະ slitting ນັ່ງຢູ່ໃນໂຮງງານດຽວໃນເຂດ Ningbo ເຕັກໂນໂລຊີສູງ, ຊຶ່ງເປັນເຫດຜົນແຖບສະແຕນເລດ 0.05 ມມສາ​ມາດ​ໄດ້​ຮັບ​ບາດ​ແຜ​ເສັ້ນ​ຜ່າ​ສູນ​ກາງ​ຫຼັກ​ແລະ​ນ​້​ໍ​າ coil decoiler ຂອງ​ທ່ານ​ທີ່​ແທ້​ຈິງ​ແລ່ນ​.

    FAQ

    Qແມ່ນ 0.05 ມມຍັງລອກເອົາ, ຫຼືແລ້ວ foil?

    Aໃນແງ່ການຄ້າມັນແມ່ນທັງສອງ, ເຊິ່ງແນ່ນອນວ່າມັນເຮັດໃຫ້ເກີດການໂຕ້ຖຽງ. Foil ຖືກຈັດລຽງຈາກປະມານ 0.01 ຫາ 0.30 ມມແລະແຖບຈາກ 0.05 ຫາ 3.0 ມມ, ດັ່ງນັ້ນພາກສ່ວນ 50 µm ນັ່ງຢູ່ໃນທັງສອງລາຍການແລະສາມາດອ້າງອີງຈາກສອງສາຍການຜະລິດທີ່ແຕກຕ່າງກັນ. ສາຍເຫຼົ່ານັ້ນບໍ່ປະຕິບັດຕົວແບບດຽວກັນ: ພວກມັນແລ່ນດ້ວຍຄວາມກົດດັນທີ່ແຕກຕ່າງກັນ, ຕັດຈາກຄວາມກວ້າງຂອງທໍ່ແມ່ບົດທີ່ແຕກຕ່າງກັນແລະຖືແຖບຄວາມທົນທານທີ່ແຕກຕ່າງກັນ, ດັ່ງນັ້ນ coil ທີ່ມາຮອດມີຊຸດທີ່ແຕກຕ່າງກັນແລະຂອບທີ່ແຕກຕ່າງກັນຂຶ້ນກັບວ່າອັນໃດທີ່ເຮັດມັນ. ບໍ່ມີອັນໃດທີ່ເຫັນໄດ້ຢູ່ໃນກ່ອງ. ຖາມວ່າສາຍໃດຈະຜະລິດທໍ່ຂອງເຈົ້າ ແລະແຖບນັ້ນຍຶດສາຍໃດ. ຢູ່ໃນເວັບໄຊທ໌ນີ້ຊຸດຂອງພາກຮຽນ spring-temper ເລີ່ມຕົ້ນທີ່ 0.05 ມມແລະຊຸດ ultra-thin ກວມເອົາ 0.01 ຫາ 0.1 ມມ, ຊຶ່ງເປັນເຫດຜົນທີ່ວ່າຈໍານວນສ່ວນດຽວກັນສາມາດກັບຄືນມາດ້ວຍສອງຄໍາທີ່ແຕກຕ່າງກັນຫຼາຍ.

    Qເຈົ້າສາມາດຮັກສາຄວາມອົດທົນອັນໃດຢູ່ໃນເຄື່ອງວັດແທກນີ້?

    Aປະມານ ± 0.002 ມມແມ່ນແຖບປົກກະຕິ, ແລະແຫນ້ນກວ່າສາມາດສົນທະນາໄດ້ສໍາລັບຄວາມກວ້າງແລະຊັ້ນຮຽນທີ່ສະເພາະແທນທີ່ຈະສັນຍາໂດຍທົ່ວໄປ. ສອງສິ່ງທີ່ຍ້າຍຄໍາຕອບ. ທໍາອິດແມ່ນຄວາມກວ້າງ: ມ້ວນກວ້າງທີ່ມີຊ່ອງຫວ່າງມ້ວນຍາວແມ່ນຍາກທີ່ຈະຖືໄດ້ຫຼາຍກ່ວາເສັ້ນດ່າງແຄບ, ເພາະວ່າເຮືອນຍອດແລະ eccentricity ມີຫ້ອງຫຼາຍທີ່ຈະສະແດງໃຫ້ເຫັນ. ອັນທີສອງແມ່ນວິທີການວັດແທກ, ເພາະວ່າໄມໂຄມິເຕີມືແລະເຄື່ອງວັດທີ່ບໍ່ມີການຕິດຕໍ່ຈະບໍ່ຕົກລົງກັບໄມໂຄແມັດ. ບອກພວກເຮົາກ່ຽວກັບວົງດົນຕີທີ່ທ່ານຕ້ອງການແລະເຄື່ອງມືທີ່ທ່ານຈະກວດເບິ່ງມັນ, ແລະຄໍາອ້າງອີງຈະຖືກຂຽນຕໍ່ກັບຄູ່ນັ້ນແທນທີ່ຈະເປັນຕົວເລກລາຍການ.

    Qໃບຢັ້ງຢືນໃຫ້ຄວາມເຂັ້ມແຂງ tensile ຫຼືແຂງ?

    Aທັງສອງສາມາດລາຍງານໄດ້, ແຕ່ພວກເຂົາມາຈາກການທົດສອບທີ່ແຕກຕ່າງກັນແລະຫນຶ່ງໃນນັ້ນແມ່ນມີຄວາມຫນ້າເຊື່ອຖືຫຼາຍໃນສ່ວນບາງໆ. ຄວາມເຄັ່ງຕຶງຖືກວັດແທກຢູ່ໃນຕົວຢ່າງແຖບເຕັມສ່ວນ, ສະນັ້ນ ຜົນໄດ້ຮັບແມ່ນຂຶ້ນກັບຄວາມກວ້າງຂອງຕົວຢ່າງ ແລະການຈັດລຽງການຍຶດ ແລະ ຈະມີການກະແຈກກະຈາຍຫຼາຍຂຶ້ນຢູ່ທີ່ 50 µm. ຄວາມແຂງແມ່ນໄວ, ທ້ອງຖິ່ນແລະລາຄາຖືກກວ່າ, ແຕ່ວ່າພຽງແຕ່ຖືກຕ້ອງຖ້າການໂຫຼດໄດ້ຖືກລະບຸໄວ້ແລະພາກສ່ວນແມ່ນຢ່າງຫນ້ອຍ 1.5 ເທົ່າຂອງເສັ້ນຂວາງ indent. ສໍາລັບການຍອມຮັບແບບປົກກະຕິ, ພວກເຮົາຈະເອົາຄວາມແຂງໃນ HV ຢູ່ທີ່ການໂຫຼດທີ່ລະບຸໄວ້ໃນທຸກໆ coil, ແລະ tensile ໃນ coil ຄຸນສົມບັດຫຼືຕາມຄໍາຮ້ອງຂໍ. ຖ້າຮູບແຕ້ມຂອງທ່ານຮຽກຮ້ອງໃຫ້ມີແຖບ tensile, ເວົ້າດັ່ງນັ້ນໃນຂັ້ນຕອນການສອບຖາມດັ່ງນັ້ນຕາຕະລາງການທົດສອບແມ່ນສ້າງຂຶ້ນໃນລາຄາແທນທີ່ຈະເພີ່ມຫຼັງຈາກນັ້ນ.

    Qທ່ານ​ສາ​ມາດ​ສະ​ຫນອງ​ມາດ​ຕະ​ການ​ນີ້​ຢ່າງ​ເຕັມ​ທີ່​ຍາກ​?

    Aແມ່ນແລ້ວ, ແລະມັນແມ່ນອາລົມທີ່ຜູ້ຊື້ຫຼາຍທີ່ສຸດຕ້ອງການຢູ່ທີ່ນີ້, ເພາະວ່າສ່ວນ 50 µm ປົກກະຕິແລ້ວແມ່ນເຄື່ອງຕິດຕໍ່, shim ຫຼືພາກຮຽນ spring ຮາບພຽງທີ່ຈະມີການໂຫຼດໂດຍບໍ່ມີການເດີນທາງຫຼາຍ. ຂອບເຂດຈໍາກັດບໍ່ແມ່ນຄວາມແຂງຂອງມັນເອງ, ແຕ່ສິ່ງທີ່ພາກສ່ວນຕ້ອງຢູ່ລອດຫຼັງຈາກນັ້ນ. ວັດສະດຸແຂງເຕັມທີ່ຢູ່ໃນເຄື່ອງວັດແທກນີ້ເກືອບບໍ່ມີຄັງສໍາຮອງ, ສະນັ້ນການງໍໃດໆທີ່ເກີນ radius ຕື້ນຕ້ອງໄດ້ຮັບການອອກແບບກ່ອນທີ່ຈະແຂງ, ຫຼືພາກສ່ວນຕ້ອງໄດ້ຮັບການເຮັດໃຫ້ອ່ອນໂຍນ. ບອກພວກເຮົາເຖິງວົງໂຄ້ງທີ່ນ້ອຍທີ່ສຸດໃນຮູບແຕ້ມ ແລະການເໜັງຕີງຂອງສ່ວນທີ່ເຫັນ; ຄູ່ນັ້ນ, ບໍ່ແມ່ນຕົວເລກຄວາມແຂງ, ຕັດສິນໃຈວ່າ H ແມ່ນການໂທຫາທີ່ຖືກຕ້ອງຫຼືວ່າ 1/2H ຈະຖືການໂຫຼດດຽວກັນກັບໂຄ້ງທີ່ສາມາດເຮັດວຽກໄດ້.

    Qທໍ່ນັ້ນຍາວເທົ່າໃດ ແລະເປັນບາດແຜແນວໃດ?

    Aຄວາມຍາວແມ່ນມາຈາກຄວາມກວ້າງ, ເພາະວ່າທໍ່ແມ່ນບາດແຜກັບນ້ໍາຫນັກ decoiler ຂອງທ່ານສາມາດຍົກໄດ້. ໃນຄວາມກວ້າງ 300 ມມ, ແຖບມີນໍ້າຫນັກປະມານ 119 ກຣາມຕໍ່ແມັດ, ດັ່ງນັ້ນທໍ່ 100 ກິໂລແມ່ນປະມານ 840 ແມັດ; ກວ້າງ 50 ມມ, ນ້ໍາຫນັກດຽວກັນແມ່ນຫຼາຍກວ່າ 5,000 ມ. ຄວາມກວ້າງແຄບໂດຍປົກກະຕິແມ່ນສະຫນອງບາດແຜ oscillate ໃນ spool, ເຊິ່ງເອົາຊຸດ coil ແລະອະນຸຍາດໃຫ້ແລ່ນຢ່າງຕໍ່ເນື່ອງ, ໃນຂະນະທີ່ອຸປະກອນທີ່ກວ້າງກວ່າແມ່ນເປັນ coil ທໍາມະດາໃນຂະຫນາດຫຼັກເພື່ອຫຼຸດຜ່ອນຄວາມໂຄ້ງທີ່ມັນໃຊ້ເວລາ. ໃຫ້ພວກເຮົາມີນ້ໍາຫນັກສູງສຸດຂອງ coiler handles ຂອງທ່ານແລະຄວາມຍາວທີ່ທ່ານຕ້ອງການລະຫວ່າງການປ່ຽນແປງ, ແລະການ winding ຈະຖືກຕັ້ງໃຫ້ກົງກັນແທນທີ່ຈະເປັນ bobbin ມາດຕະຖານຂອງພວກເຮົາ.

    Qຂອບໃດທີ່ຂ້ອຍຄວນສັ່ງໃຫ້ບາງສ່ວນນີ້?

    ASlit ຂອບຖ້າຫາກວ່າພາກສ່ວນໄດ້ຖືກເປົ່າແລະແຂບຫາຍໄປເຂົ້າໄປໃນ trim, ເນື່ອງຈາກວ່າມັນເປັນທາງເລືອກທີ່ຕ່ໍາສຸດແລະ burr ສາມາດຮັດກຸມຫ່າງຈາກໃບຫນ້າເຮັດວຽກ. ຂອບຮອບຖ້າແຖບຖືກປ້ອນຜ່ານຄູ່ມື, ຈັບເປັນຈໍານວນຫຼວງຫຼາຍ, ຫຼືແຕະທີ່ຕິດຕໍ່ກັບເລື່ອນ, ເນື່ອງຈາກຂອບມ້ວນຈະບໍ່ໂກນເຄື່ອງມືຫຼືຕົວປະຕິບັດການ. Deburred ໃນລະດັບຄວາມສູງທີ່ລະບຸໄວ້ຖ້າຫາກວ່າແຂບຍັງຄົງເປັນຫນ້າດິນທີ່ມີປະໂຫຍດ, ເຊິ່ງພົບເລື້ອຍໃນສາຍນ້ໍາຕິດຕໍ່ທີ່ burr ຈະນັ່ງກັບພາກສ່ວນການຫາຄູ່. ໃນ 50 µm burr ແມ່ນສ່ວນສິບຂອງພາກ, ສະນັ້ນມັນຄຸ້ມຄ່າຫນຶ່ງເສັ້ນໃນຮູບແຕ້ມແລະການສົນທະນາຫນຶ່ງກ່ອນທີ່ coil ຈະຖືກຕັດ.

    Qຂ້ອຍສາມາດທົດສອບຄວາມຍາວສັ້ນກ່ອນທີ່ຈະເຮັດຄໍາສັ່ງເຕັມໄດ້ບໍ?

    Aແມ່ນແລ້ວ, ຄວາມຍາວຂອງການທົດລອງປະມານ 5 ຫາ 20 ກິໂລແມ່ນປົກກະຕິສໍາລັບຄຸນສົມບັດຂອງເຄື່ອງມືທຽບກັບມາດຕະຖານຕໍາ່ສຸດທີ່ປະມານ 100 ກິໂລ. ການທົດລອງແມ່ນ rolled ແລະ slit ໃນຕາຕະລາງດຽວກັນກັບຄໍາສັ່ງການຜະລິດ, ຊຶ່ງເປັນວິທີດຽວທີ່ພຶດຕິກໍາຂອງຕົນຄາດຄະເນການຈໍານວນຫຼາຍ, ແລະມັນສາມາດ slit ກັບ width ການຜະລິດດັ່ງນັ້ນມັນດໍາເນີນການກ່ຽວກັບເຄື່ອງມືທີ່ແທ້ຈິງແທນທີ່ຈະຢູ່ໃນຫນັງສືພິມຫ້ອງທົດລອງ. ສົ່ງຄວາມກວ້າງເປົ່າ, temper ແລະຂອບທີ່ເຈົ້າຕັ້ງໃຈຈະໃຊ້, ແລະການທົດລອງຈະຖືກສ້າງຂຶ້ນໃນການປະສົມປະສານນັ້ນ. ຜົນໄດ້ຮັບຈາກການທົດລອງຕັດກັບຄວາມກວ້າງທີ່ແຕກຕ່າງກັນບອກທ່ານຫນ້ອຍທີ່ສຸດຢູ່ໃນເຄື່ອງວັດແທກນີ້, ເນື່ອງຈາກວ່າສ່ວນແບ່ງແຂບແລະ camber ທັງສອງມີການປ່ຽນແປງກັບຄວາມກວ້າງ.

    ສົ່ງສອບຖາມ
    ຂໍ້​ມູນ​ຕິດ​ຕໍ່
    ສໍາລັບການສອບຖາມກ່ຽວກັບຜະລິດຕະພັນຫຼື PRONELIST ຂອງພວກເຮົາ, ກະລຸນາອອກອີເມວຂອງທ່ານໃຫ້ພວກເຮົາແລະພວກເຮົາຈະຕິດຕໍ່ພາຍໃນ 24 ຊົ່ວໂມງ.
    X
    ພວກເຮົາໃຊ້ cookies ເພື່ອສະເຫນີໃຫ້ທ່ານມີປະສົບການການຊອກຫາທີ່ດີກວ່າ, ວິເຄາະການເຂົ້າຊົມເວັບໄຊທ໌ແລະປັບແຕ່ງເນື້ອຫາ. ໂດຍການນໍາໃຊ້ເວັບໄຊທ໌ນີ້, ທ່ານຕົກລົງເຫັນດີກັບການນໍາໃຊ້ cookies ຂອງພວກເຮົາ. ນະໂຍບາຍຄວາມເປັນສ່ວນຕົວ
    ປະຕິເສດຍອມຮັບ